Một người giám sát dây chuyền đóng gói đã từng hỏi chúng tôi tại sao các gói màng co POF của anh ấy trông rất tuyệt vời khi rời khỏi đường hầm nhiệt, sau đó lại phát triển tai chó ở hai góc của hầu hết các khay. Bộ phim đến từ cùng một lô mà anh ấy đã sử dụng trong nhiều tháng. Nguyên nhân thực sự là sự không khớp 4 cm giữa chiều rộng phim và chiều dài khay, cũng như nhiệt độ đường hầm thấp hơn khoảng 10 độ so với phạm vi co rút được khuyến nghị của phim.
Kết luận để hành động: Các sự cố đóng gói màng co POF phổ biến nhất không phải là lỗi vật liệu . Chúng không khớp giữa các thuộc tính màng, cài đặt máy và hình dạng sản phẩm. Hướng dẫn này đề cập đến các khuyết điểm thường xuất hiện nhất trên các đường nét thực: tai chó, nếp nhăn, miếng đệm yếu, độ co kém, vết rách, lỗ cháy và chặn phim. Đối với mỗi trường hợp, chúng tôi sẽ giải thích nguyên nhân, cách khắc phục và cách phòng ngừa.
POF, hay polyolefin định hướng, màng co là loại màng nhiều lớp co lại một cách có kiểm soát khi được làm nóng. Việc kiểm soát đó chỉ hoạt động khi có ba yếu tố ở trạng thái cân bằng: cấp màng và thước đo, nhiệt độ và thời gian dừng trong đường hầm cũng như hình dạng và trọng lượng của sản phẩm được bọc. Khi một trong số chúng trôi đi, một khiếm khuyết sẽ xuất hiện.
Sắp xếp mọi lỗi đóng gói thành một trong hai loại. Các vấn đề liên quan đến quy trình xuất hiện đột ngột: tốc độ băng tải mới, xưởng lạnh hơn, bộ phận làm nóng bị dịch chuyển. Các vấn đề liên quan đến vật liệu vẫn tồn tại ở nhiều cài đặt khác nhau. Nếu lỗi tương tự xảy ra sau một cuộn phim từ máy này sang máy khác, hãy kiểm tra phim.
Ngoại hình, niêm phong và hiệu suất thu nhỏ.
Tai chó nhăn nheo, bịt kín yếu, co rút kém, rách, tắc nghẽn.
Cài đặt quy trình và lựa chọn phim.
Trên khắp các dây chuyền đóng gói, những cái tên giống nhau xuất hiện lặp đi lặp lại: tai chó , nếp nhăn , con dấu yếu và co rút kém . Bảng dưới đây tóm tắt chẩn đoán nhanh nhất cho từng lỗi thường gặp.
| vấn đề | Nguyên nhân điển hình | Điều đầu tiên cần kiểm tra |
|---|---|---|
| Tai chó | Phim rộng hơn sản phẩm; lực co thấp | Nhiệt độ đường hầm và chiều rộng màng |
| nếp nhăn | Sưởi ấm không đều; năng lượng co thấp | Máy đo phân phối nhiệt và màng |
| Con dấu yếu | Nhiệt độ hoặc áp suất hàm sai; thanh niêm phong bẩn | Tình trạng trạm niêm phong |
| Độ co rút kém | Đường hầm quá mát mẻ; thời gian dừng quá ngắn | Tốc độ băng tải và cài đặt nhiệt |
| Nước mắt hoặc vết bỏng | Quá nóng; cạnh sắc nét; màng giòn | Nhiệt độ đường hầm và bảo vệ sản phẩm |
| Chặn phim | Bảo quản ẩm ướt; áp lực lớn lên cuộn | Điều kiện bảo quản cuộn |
Hầu hết các vấn đề về đóng gói POF đều là các vấn đề về quy trình được ngụy trang. Hãy ghép phim với nhiệt độ, tốc độ và hình dạng sản phẩm của bạn và hầu hết các khuyết tật đều biến mất.
Để biết quy trình làm việc từng bước được lưu giữ trên máy, hãy xem phần Hướng dẫn khắc phục sự cố đóng gói màng co POF , tổ chức các lỗi tương tự theo quan điểm của người vận hành.
Các khiếm khuyết về hình thức không làm suy yếu bao bì nhưng chúng làm hỏng vẻ ngoài sạch sẽ mà màng co được chọn ngay từ đầu.
Tai chó là những vạt hình tam giác nổi bật so với các góc gói hàng sau khi thu nhỏ lại. Chúng hình thành khi màng tập hợp nhiều vật liệu ở một góc hơn mức mà quá trình co lại có thể kéo phẳng. Các nguyên nhân thường gặp: màng rộng hơn nhu cầu của sản phẩm, nhiệt độ đường hầm quá thấp để có thể co lại hoàn toàn hoặc gói quá phẳng khiến màng không có nơi nào để phân phối lại.
Các bản sửa lỗi hoạt động trên hầu hết các dòng:
Nếu dây chuyền của bạn xử lý nhiều kích cỡ gói hàng, Cách phòng ngừa tai chó bằng màng co POF giải thích việc điều chỉnh kích thước theo kích thước.
Nếp nhăn là những nếp nhăn nông trên bề mặt màng. Chúng thường có nghĩa là sự co lại không đồng đều: một mặt đạt đến nhiệt độ co lại trong khi mặt kia nguội đi quá nhanh hoặc nhận được ít nhiệt hơn. Băng tải quá nhanh đối với vùng nhiệt, bộ phận làm nóng bị chặn hoặc thước đo quá mỏng đối với sản phẩm nặng đều có thể cho kết quả tương tự.
Bắt đầu với những chỉnh sửa sau:
Con dấu yếu mở ra trong quá trình xử lý hoặc màng bị rách ngay bên cạnh đường bịt kín. Niêm phong dựa vào ba biến: nhiệt độ, áp suất và thời gian lưu .
Nguyên nhân điển hình:
Làm sạch các thanh bịt kín khi bắt đầu mỗi ca làm việc, xác minh nhiệt độ hàm thực tế dựa trên số đọc kiểm soát và chạy thử nghiệm kéo mỗi ba mươi phút.
Màng lỏng lẻo trên một phần của sản phẩm hoặc bị co nhiều theo một hướng và hầu như không có theo hướng khác, thường xuất phát từ đường hầm làm mát lớn hơn phạm vi co rút của màng, thời gian dừng quá ngắn so với khối lượng của sản phẩm hoặc kích thước màng không tính đến mặt cắt ngang lớn nhất.
Phim POF tiêu chuẩn bắt đầu co lại ở khoảng 100°C và thường đạt đến độ co hoàn toàn trong khoảng từ 130°C đến 180°C trong đường hầm không khí cưỡng bức. Bắt đầu ở cài đặt được đề xuất của nhà sản xuất phim, sau đó điều chỉnh tốc độ băng tải và trọng lượng sản phẩm. Đối với các nội dung nhạy cảm với nhiệt, màng co nhiệt độ thấp đạt đến độ co hoàn toàn ở nhiệt độ giảm, bảo vệ sản phẩm đồng thời tạo ra lớp bọc kín.
Nước mắt xuất hiện khi phim bị kéo căng ở các góc và cạnh sắc. Các nguyên nhân thông thường: các cạnh sắc không được bảo vệ, thước đo quá nhẹ so với trọng lượng sản phẩm và quá nóng khiến màng bị giòn ở thời điểm căng cao nhất.
Đệm các góc nhọn, chọn thước đo nặng hơn và xác minh nhiệt độ đường hầm ổn định. Đối với các sản phẩm nặng hoặc không đều, màng co hiệu suất cao mang lại khả năng chống đâm thủng mạnh hơn và đường cong co ngót ổn định hơn.
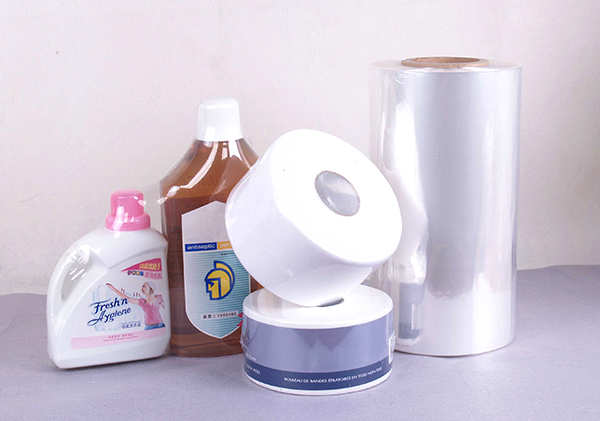 Phim co hiệu suất cao JT06 cho điều kiện co khắc nghiệt Loại phim này có nhiệt độ co thấp, co nhanh 1,5 giây và độ co trên 70%, phù hợp với các sản phẩm nặng hoặc không đều có nguy cơ cháy lỗ trong đường hầm co ngót. Xem sản phẩm →
Lỗ cháy là các lỗ cục bộ do nhiệt tập trung. Chúng xảy ra khi một vùng phim nằm quá lâu phía trước bộ phận làm nóng, khi luồng không khí hướng vào một điểm hoặc khi nhiệt độ đường hầm tăng vượt quá thông số kỹ thuật để bù đắp cho đường hầm ngắn.
Thay vào đó hãy giảm nhiệt độ đầu ra và thêm thời gian. Thời gian dừng lâu hơn ở nhiệt độ vừa phải sẽ làm POF co lại đồng đều hơn so với nhiệt độ cao được áp dụng trong vài giây.
Chặn có nghĩa là các lớp bên trong của cuộn dính vào nhau và giãn ra không đều. Nó thường xảy ra sau các lỗi bảo quản: nhiệt độ, độ ẩm, xếp chồng quá nặng hoặc phim được bảo quản quá thời hạn sử dụng.
Giữ cuộn cuộn mát và khô, không xếp vật nặng lên chúng và luân chuyển kho vào trước, ra trước. Nếu bạn không thể nhớ lại thời điểm cuộn được sản xuất, trước tiên hãy chạy thử một cuộn ngắn.
Cách khắc phục hiệu quả nhất cho các vấn đề POF là ngăn chặn chúng trong quá trình thiết lập . Sử dụng danh sách kiểm tra này bất cứ khi nào có sản phẩm mới hoặc lô phim mới được đưa vào sản xuất:
Việc lựa chọn cấp độ sẽ loại bỏ một số vấn đề trước khi chúng xuất hiện, như bảng hiển thị.
| Loại phim | Phù hợp nhất cho |
|---|---|
| Màng co polyolefin tiêu chuẩn | Bao bì thông thường có trọng lượng bình thường, độ trong tốt và dễ dàng niêm phong |
| Màng co nhiệt độ thấp | Nội dung và đường dây nhạy cảm với nhiệt muốn tiết kiệm năng lượng |
| Phim co hiệu suất cao | Sản phẩm nặng, cạnh sắc, dây chuyền tốc độ cao tự động |
Một nhà cung cấp nhất quán sẽ giảm thiểu việc khắc phục sự cố nhiều hơn bất kỳ việc điều chỉnh máy đơn lẻ nào. Khi mỗi lô được giao có cùng độ co, thước đo và phản ứng bịt kín, các biến số dòng của bạn sẽ giảm. Các nhà cung cấp có hệ thống quản lý chất lượng được chứng nhận, chẳng hạn như hệ thống sản xuất ISO hoặc BRC, thường là những nhà cung cấp đáng tin cậy nhất trong việc duy trì tính nhất quán đó. Đối với bao bì đa năng, màng co polyolefin tiêu chuẩn có đặc tính cân bằng là điểm khởi đầu thiết thực nhất.
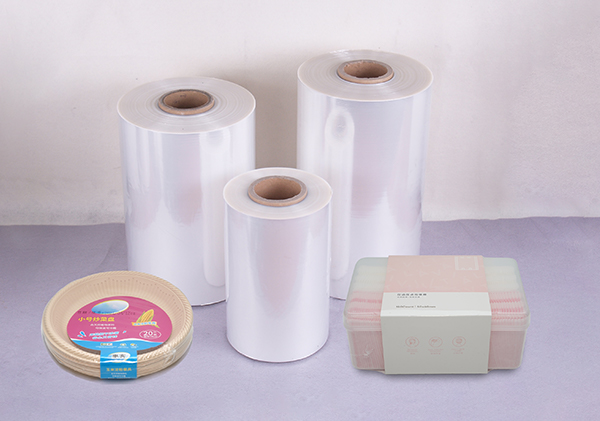 Màng co Polyolefin nhất quán cho bao bì thông thường Màng POF kéo dài hai trục này cung cấp các đặc tính cân bằng và hiệu suất co rút đáng tin cậy, lý tưởng cho việc đóng gói cho mục đích chung trong đó tính nhất quán giữa các lô từ nhà cung cấp được chứng nhận giúp giảm thiểu sự biến đổi của dây chuyền. Xem sản phẩm →
Không khí xung quanh lạnh kéo nhiệt ra khỏi màng nhanh hơn, do đó các góc không bao giờ đạt đến nhiệt độ co lại. Tăng nhiệt độ đường hầm lên một chút hoặc thêm thời gian dừng, sau đó kiểm tra lại.
Hầu hết các màng POF tiêu chuẩn bắt đầu co lại ở khoảng 100°C và đạt đến độ co hoàn toàn trong khoảng từ 130°C đến 180°C trong đường hầm không khí cưỡng bức. Đặt đường hầm theo đặc tả phim chứ không phải theo thói quen.
Điều này thường có nghĩa là nhiệt độ hàm quá cao, làm cho màng bị giòn dọc theo mép nóng chảy. Giảm nhiệt, rút ngắn thời gian dừng hoặc kiểm tra loại màng có năng lượng bịt kín thấp hơn.
Có, miễn là kho mát và khô ráo. Tránh tải nặng lên các cuộn và luân chuyển kho vào trước, ra trước.
Không có vấn đề nào trong số này đòi hỏi kỹ sư phải giải quyết. Mỗi cái đều có một nguyên nhân rõ ràng: nhiệt độ, thời gian, hình dạng màng hoặc cách bảo quản. Ghi lại các cài đặt tiêu chuẩn của bạn, kiểm tra bất cứ khi nào sản phẩm thay đổi và làm việc với nhà cung cấp phim có bộ phận kiểm soát chất lượng loại bỏ thêm một biến số khỏi dây chuyền của bạn. Hãy làm điều đó và hầu hết các sự cố đóng gói màng co POF phổ biến trong danh sách này sẽ không bao giờ xảy ra với dây chuyền của bạn.
JT05 Phim thu hẹp liên kết chéo Antifog l...
Bản quyền © Công ty TNHH Vật liệu bao bì Zhejiang Jiuteng.
 简体 中文

 Nhà